仕上げ品質が安定しない
仕上がりにばらつきがある、加工条件の調整に時間がかかるなど、現在の加工状態に課題がある。
ワーク形状や求める仕上げ状態はもちろん、前工程からの受け渡し、搬入・搬出位置、設置スペース、生産条件まで確認し、設備形式・治具・加工部を一体で検討します。

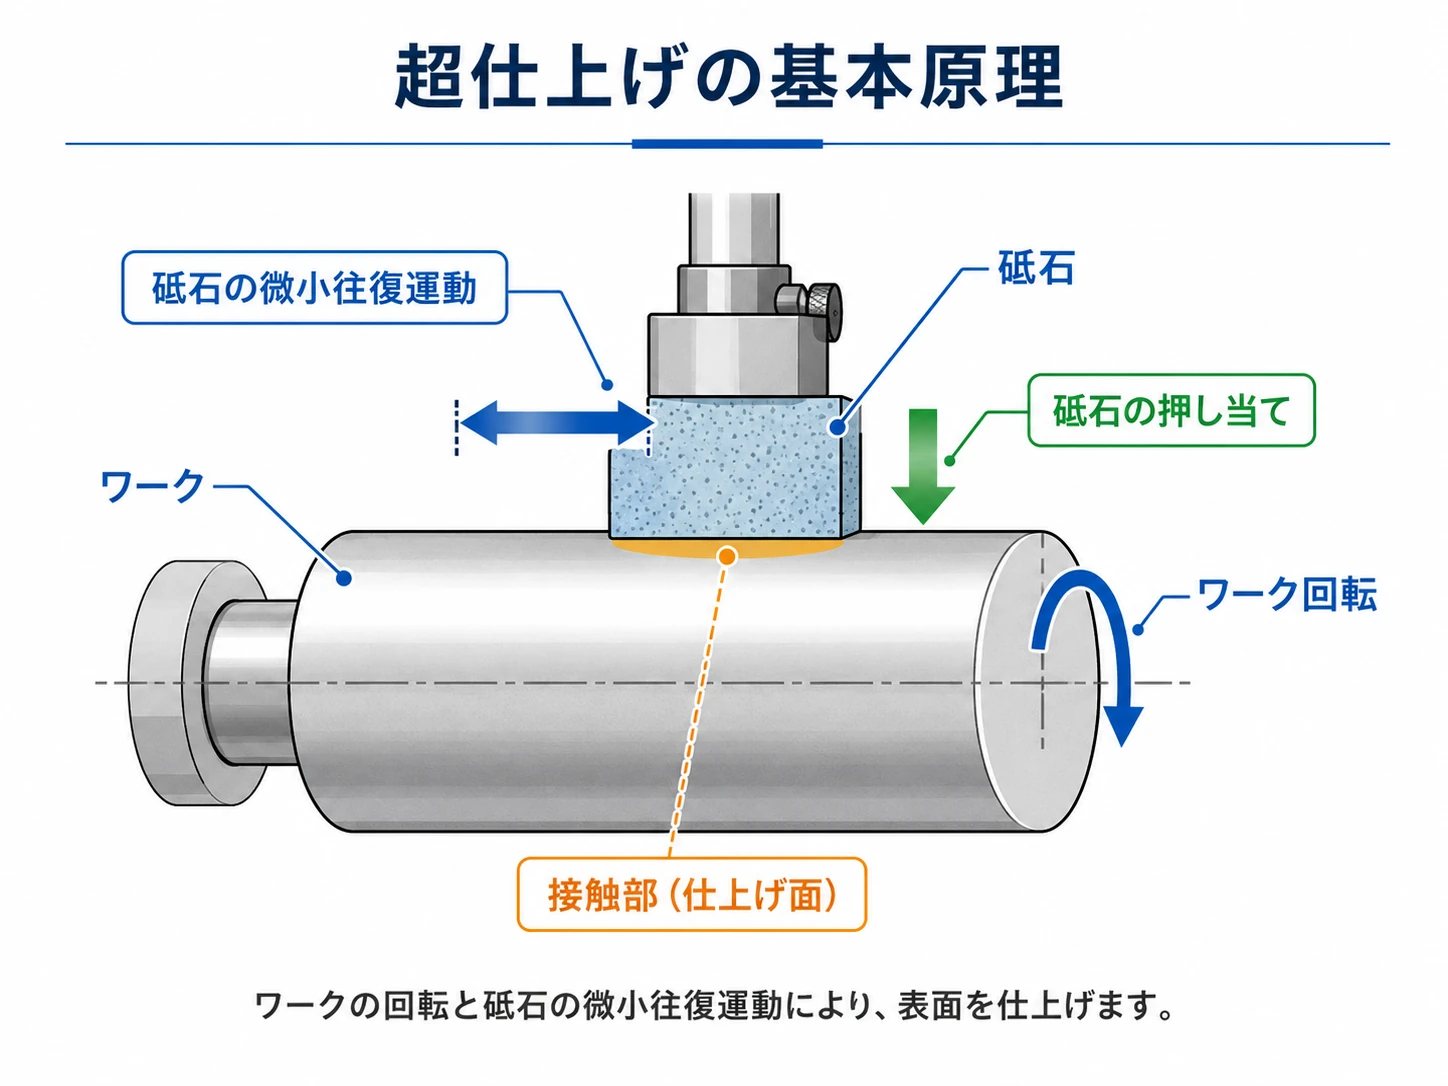
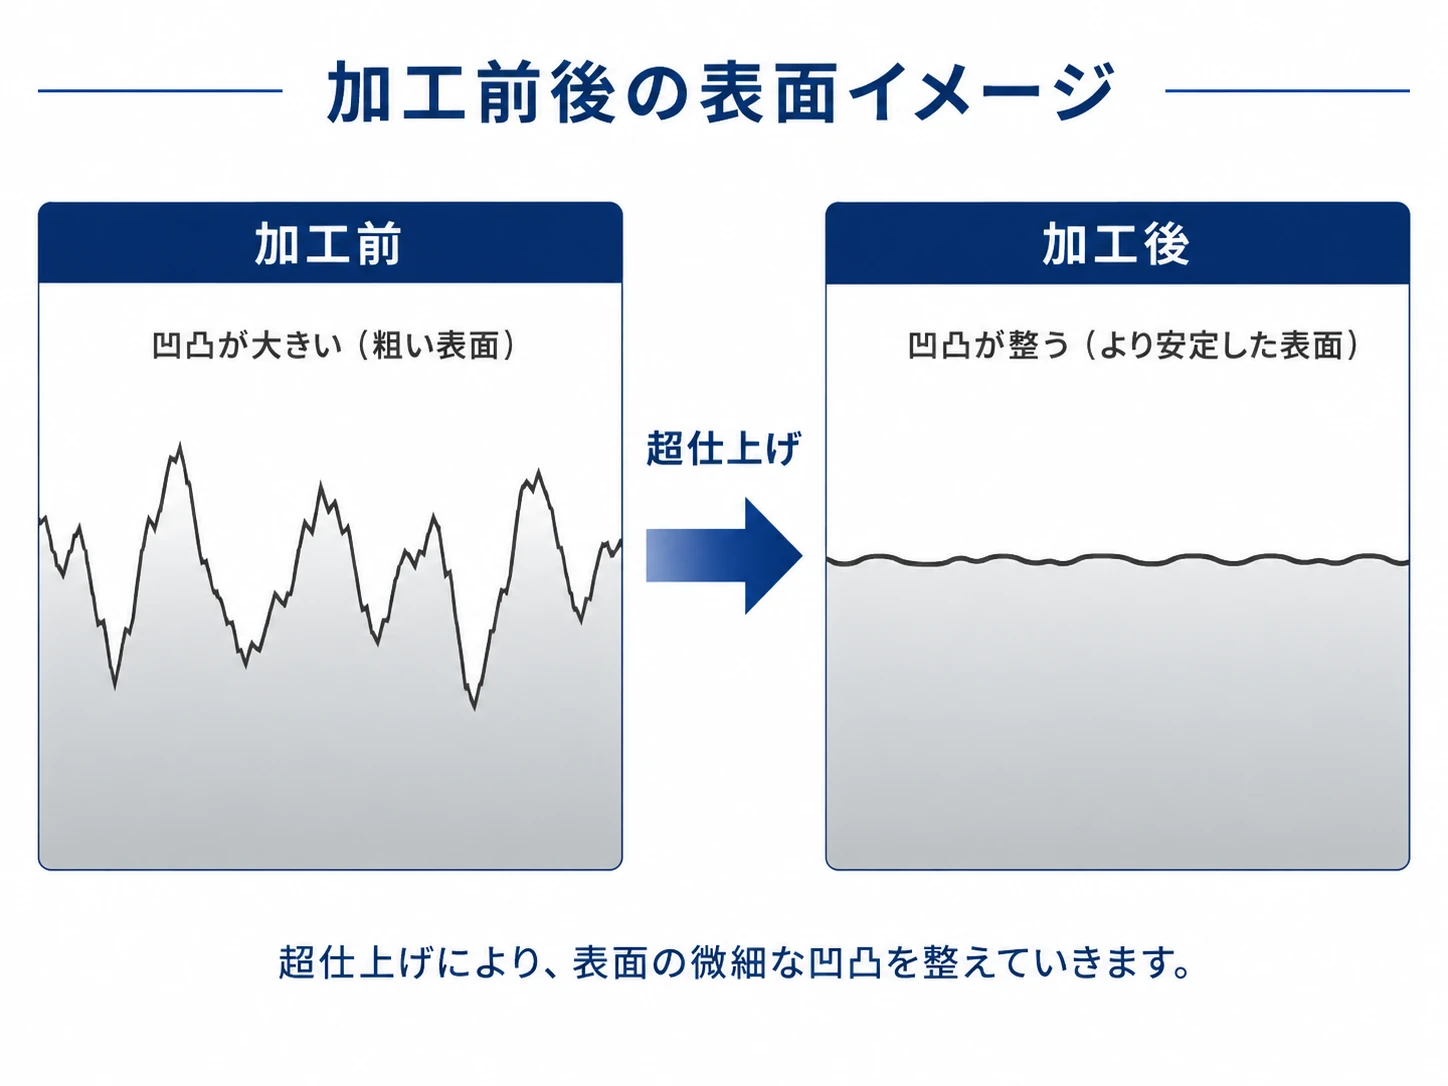
まず加工の仕組みを、次に加工面の変化を、2つの図で順にご紹介します。
超仕上げは、前加工された表面に砥石を押し当て、ワークの回転と砥石の微小往復運動を組み合わせて加工面を仕上げる工程です。図では、加工の基本となる3つの動きを示しています。
超仕上げでは、表面の微細な凹凸を整えながら、目的とする仕上げ状態へ近づけていきます。右図はその変化を分かりやすく示した模式イメージです。
模式図だけでなく、実際の測定データからも加工前後の差をご確認いただけます。まずは表面粗さ比較の参考データを掲載し、数値と波形の両方で変化が伝わる見せ方にしています。
加工前後の粗さ曲線と代表値を、1枚で分かりやすく整理した参考画像です。

※測定結果の一例です。被加工物や加工条件により数値は異なります。
設備形式が決まっていなくても、現在の加工と困りごとから整理できます。
仕上がりにばらつきがある、加工条件の調整に時間がかかるなど、現在の加工状態に課題がある。
ワーク形状、加工面、品種などの条件が合わず、既成の設備構成では対応しにくい。
前工程の搬出位置、搬送方向、ラインレイアウトなどに制約があり、そのままでは設備をつなぎにくい。
限られた設置スペース、必要な処理量、多品種・段替えなど、現場固有の条件に合わせる必要がある。
ベアリング関連を中心に、加工面やワーク条件を確認しながら設備を構成します。
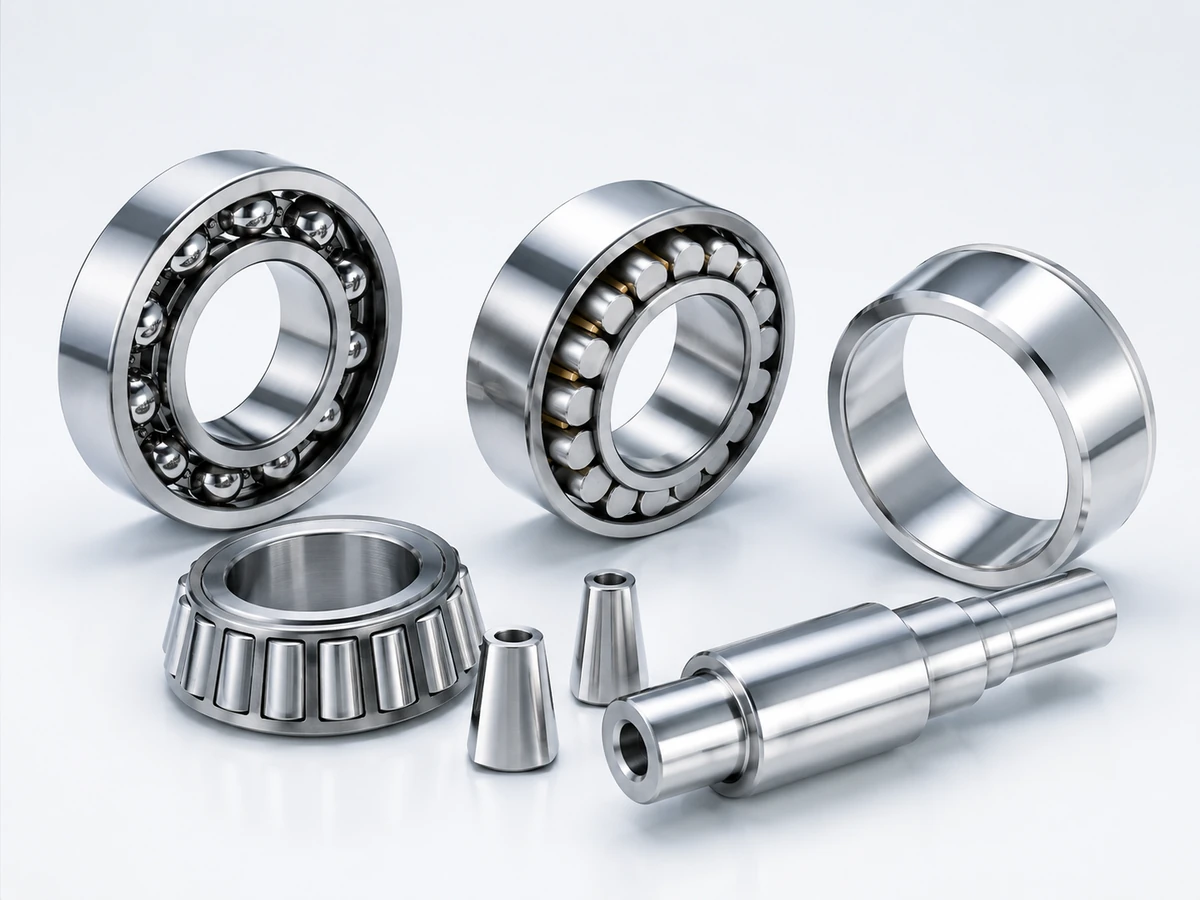
外輪・内輪の軌道面など、加工箇所とワーク形状に合わせて保持・加工部を構成します。
ボール、円筒ころ、円錐ころ、球面ころ軸受など、軸受種類と加工条件に応じて検討します。
ワーク姿勢、加工面、搬送条件などを確認し、立形・横形を含めて設備構成を検討します。
長尺ワークや特殊形状を含め、支持方法、加工位置、設備剛性などを確認しながら具体化します。
同じワークでも、加工面、生産数、品種、前後工程、設置スペースによって最適な構成は変わります。図面や現在の工程が分かれば、その条件から検討できます。
超仕上げ設備は、ワークと加工条件だけで決まりません。設備を置く場所、前後工程との受け渡し、必要な加工工程まで確認し、その現場で使いやすい構成へ具体化します。
長年蓄積してきた加工技術と設備技術の両面から、ワークに合う超仕上げを組み立てます。
砥石とワークの接触、加工圧、前加工状態などを踏まえ、目的とする仕上げ状態へ近づけます。
加工を安定して続けるため、機械本体・揺動機構・ワーク条件まで含めて設備を構成します。
既成の設備形式から選ぶのではなく、加工と現場の条件から設備の形を決めていきます。
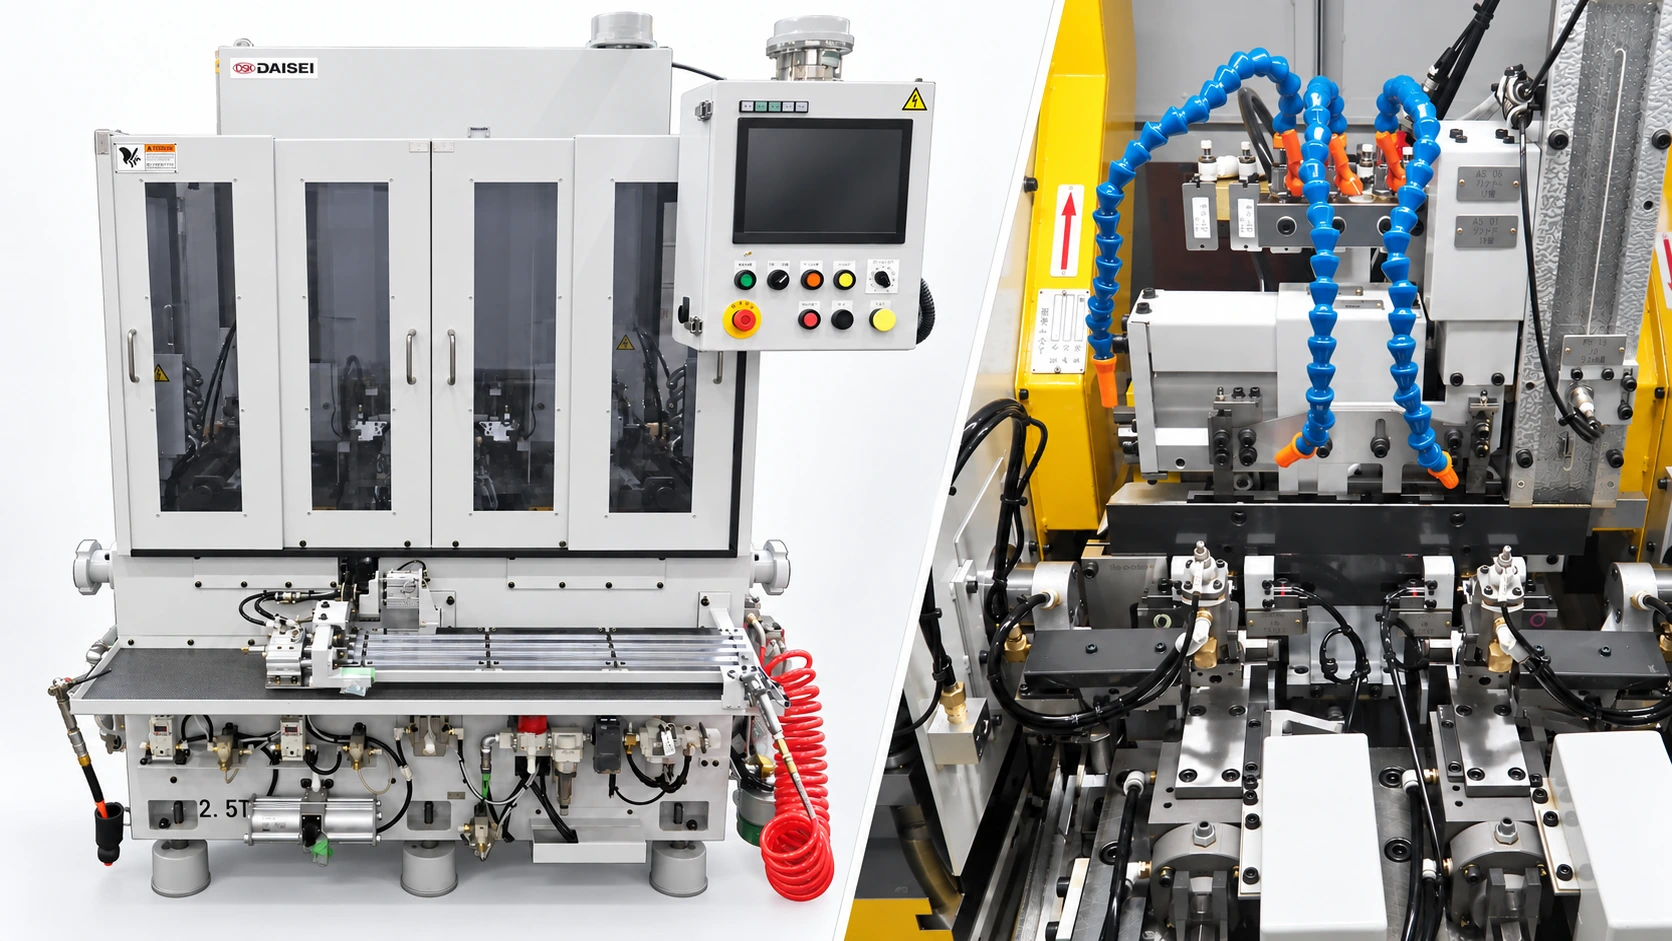
どこを、どの姿勢で、何工程に分けて加工するかを整理し、設備形式・軸構成・ワーク保持・加工部を決めていきます。ここでは「どんな機械構成になるか」を具体化します。
ワークだけではなく、仕上げ状態・前後工程・設置条件・加工工程まで含めて構成できることがダイセイの強みです。
形状、加工面、現在の仕上げ状態、求める品質を確認し、保持方法や加工部を具体化します。
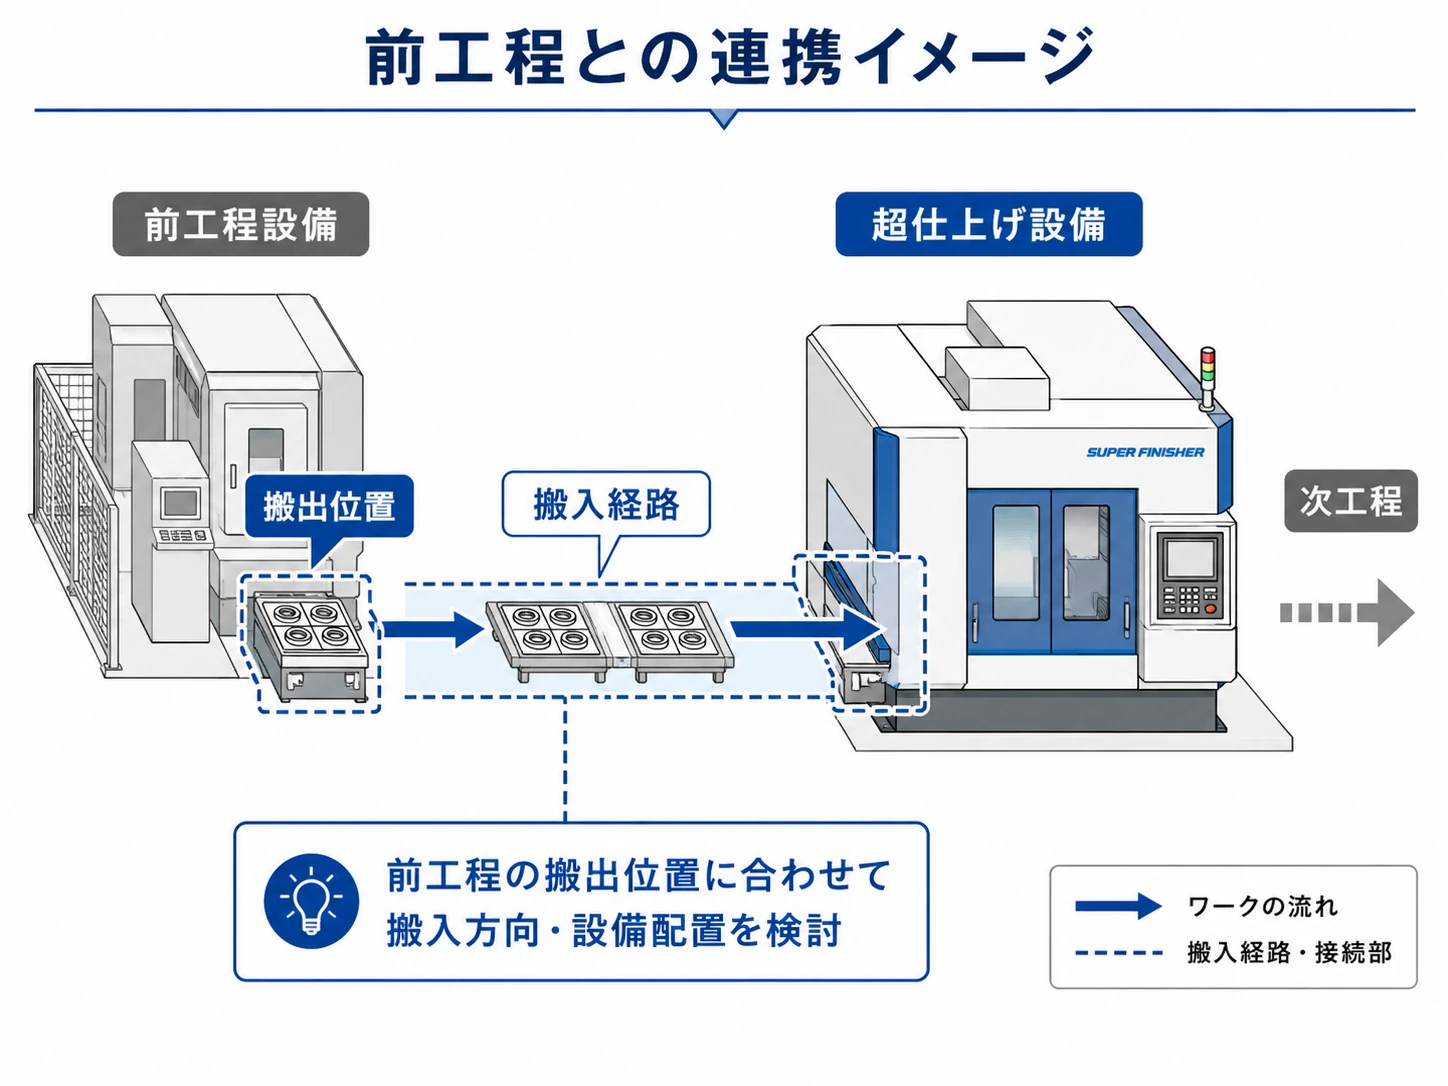
顧客が所有する既存設備との接続を考え、搬出位置に合わせた搬入高さ・方向・経路などを設計します。
スペースや搬送条件によって立形・横形を検討するなど、設備形式そのものを現場条件に合わせます。
一台の中で異なる加工条件を組み合わせるなど、粗仕上げから仕上げまで必要な工程に応じて構成します。
顧客がすでに使用している前工程設備の搬出位置や搬送方向を確認し、それに合わせて超仕上げ設備の搬入方向・接続部・配置を検討します。設備単体ではなく、既存ラインの中で成立する構成まで考えます。
一覧では構成の違いを短く確認し、詳細画面では「なぜその構成にするのか」まで掘り下げてご紹介します。
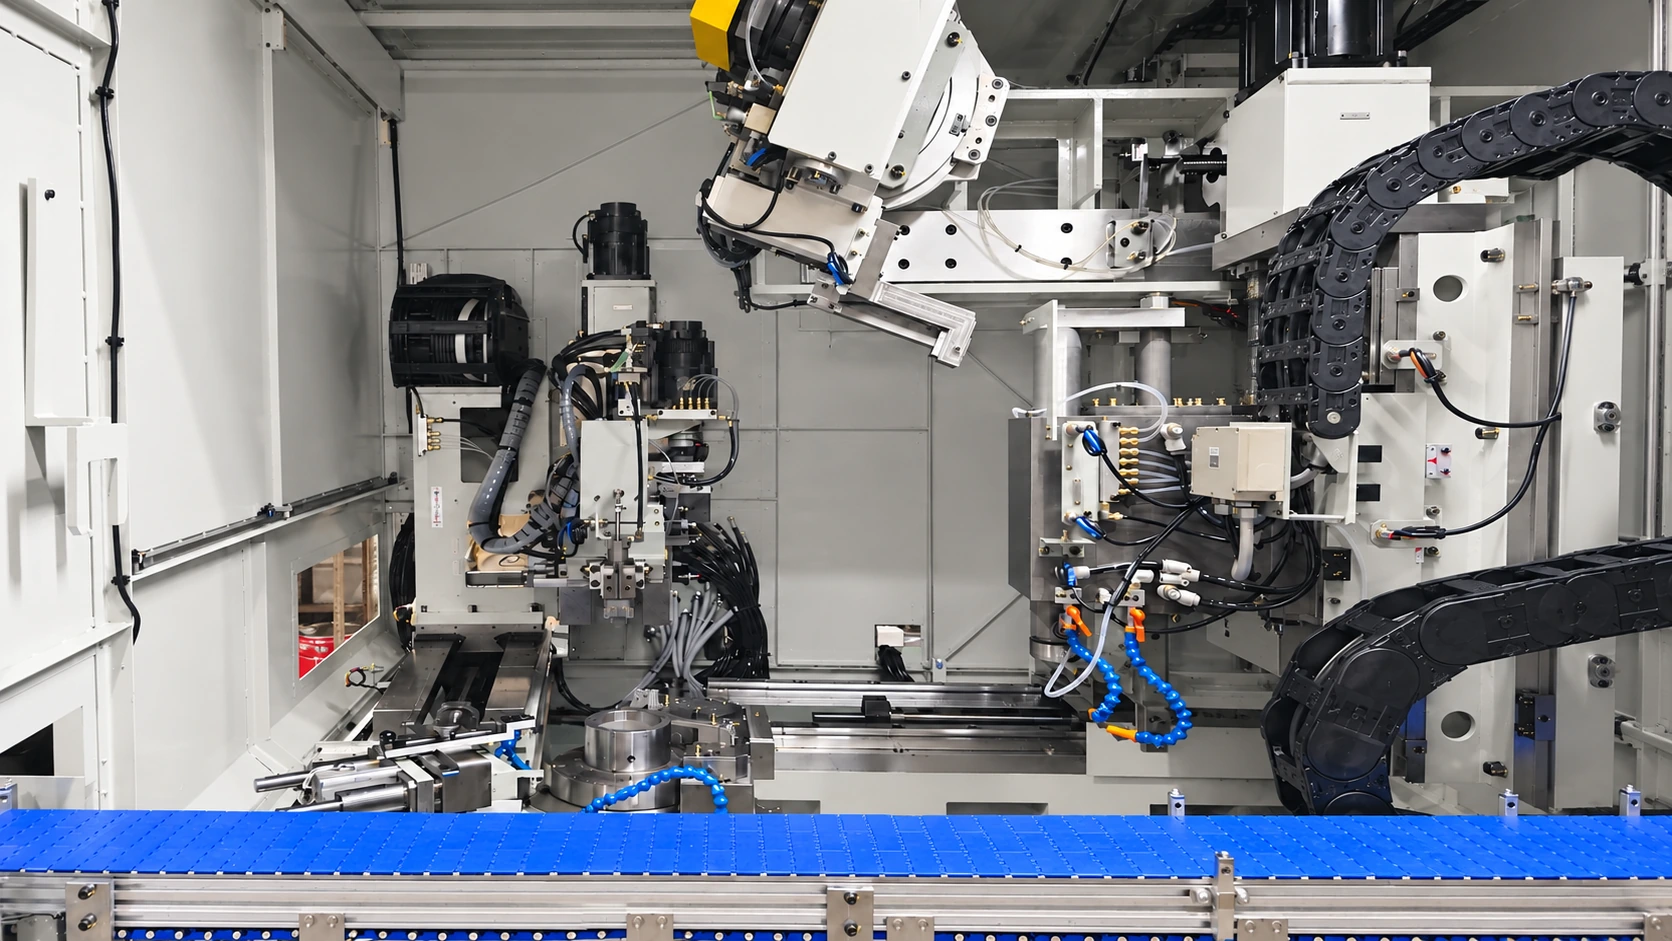
粗仕上げと仕上げなど、異なる加工条件を一台の中で分担する構成。
詳しく見る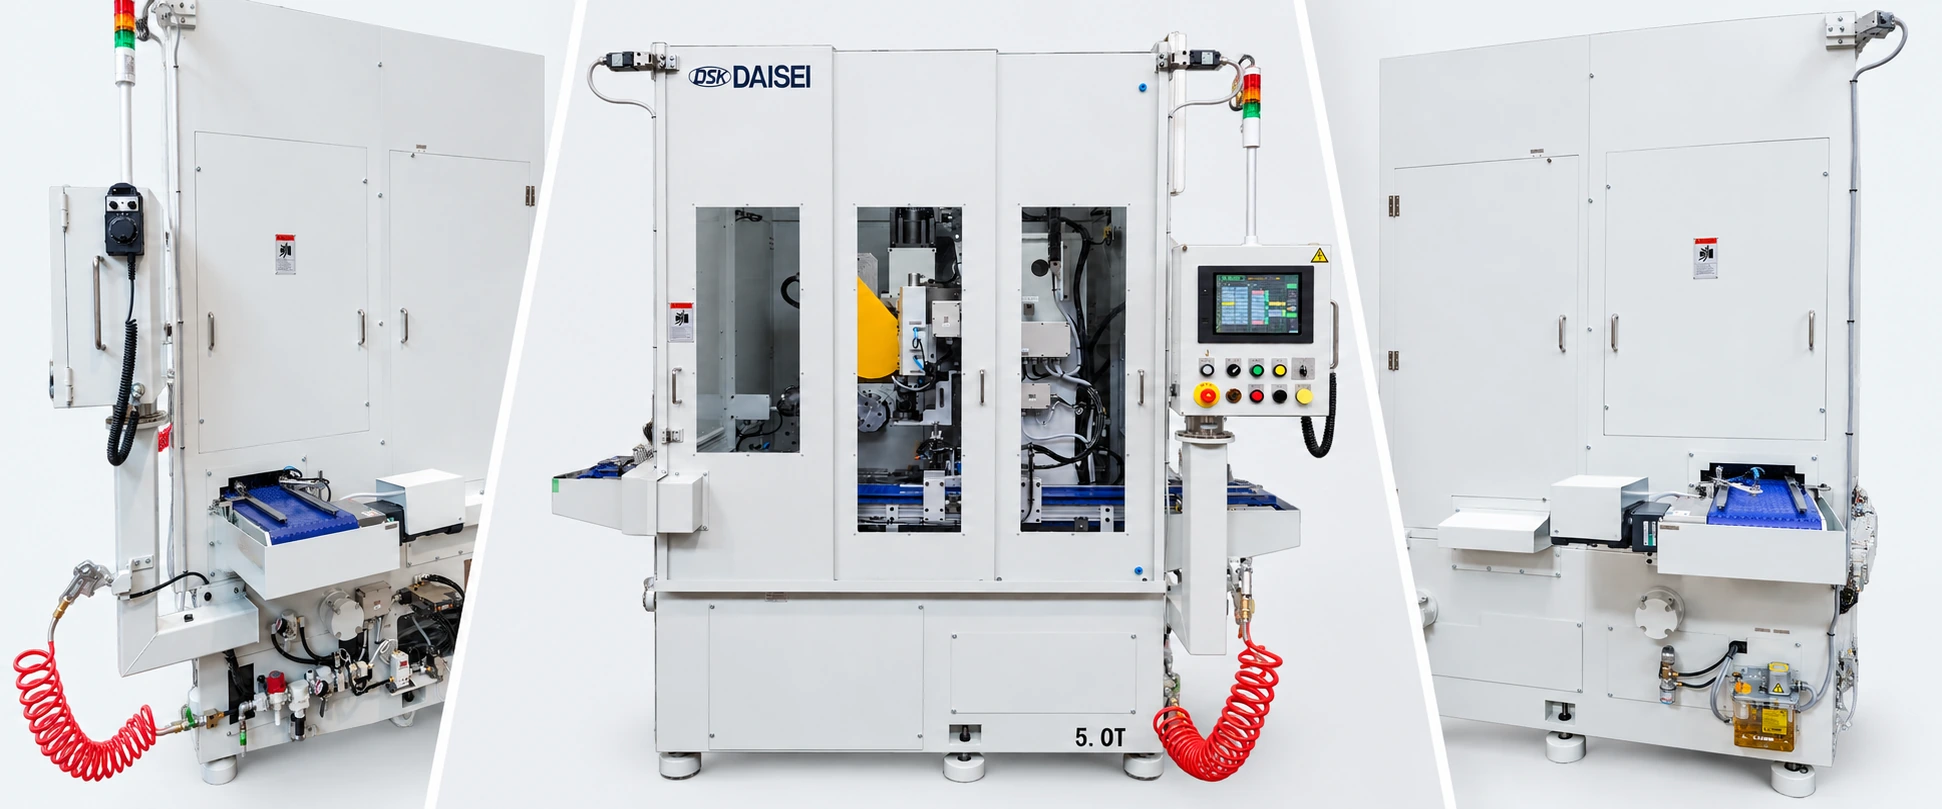
既存ラインの搬出位置・搬送方向に合わせ、超仕上げ設備を工程内へ組み込む構成。
詳しく見る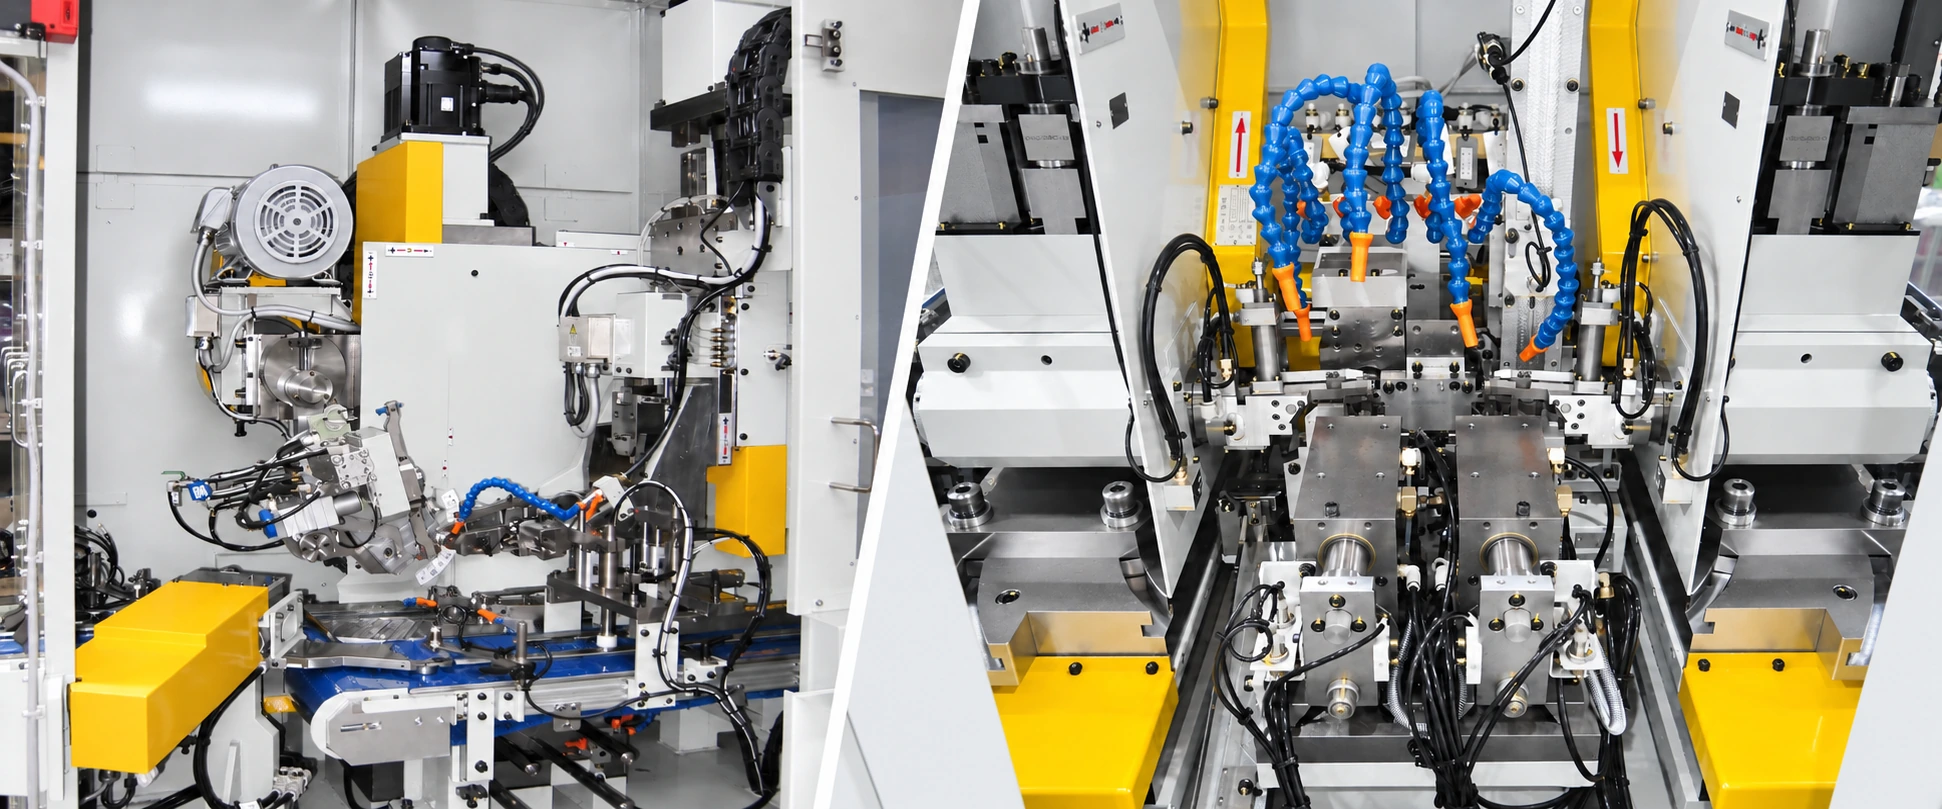
ワーク・加工条件に加え、設置スペースや搬送条件から立形・横形などを決める構成。
詳しく見る横形・立形、多品種小ロット、大型機、専用構成など、これまでの設備実績を構成別にご紹介します。
設備仕様が決まっていなくても、ワーク・仕上げ状態・現在の工程から一緒に整理します。
図面、材質、形状、加工面などを確認します。
現在の加工状態と求める仕上げ状態を確認します。
処理量、品種、前後工程、設置条件を整理します。
加工方法、設備形式、治具・加工部の方向性を提案します。
仕様を具体化し、合意内容に基づいて設計・製作します。
加工・動作条件を確認し、納入・運用へつなげます。
ワーク図面、加工対象面、現在の仕上げ状態、生産条件、前後工程など、分かる範囲の情報から設備構成を検討します。